支撐拆不掉,先查模型與支撐的間距;底面像麵條,則查承托、介面與冷卻。這兩種問題都不適合只靠加密支撐處理。
本文以 FDM 線材列印為主,從模型方向、一般/樹狀支撐講到 Z 距離與介面層。不同切片器欄位名稱有差異;樹脂支撐涉及剝離力與曝光,不能套用。
開支撐以前,先把模型轉三個方向
L 型支架可以先試直立、側躺與斜放,再看支撐量、外觀和組裝面。側躺可能省支撐,接觸平台的平面卻會帶上板材紋理,也可能受象腳影響;長臂直立則需留意層線與受力方向。
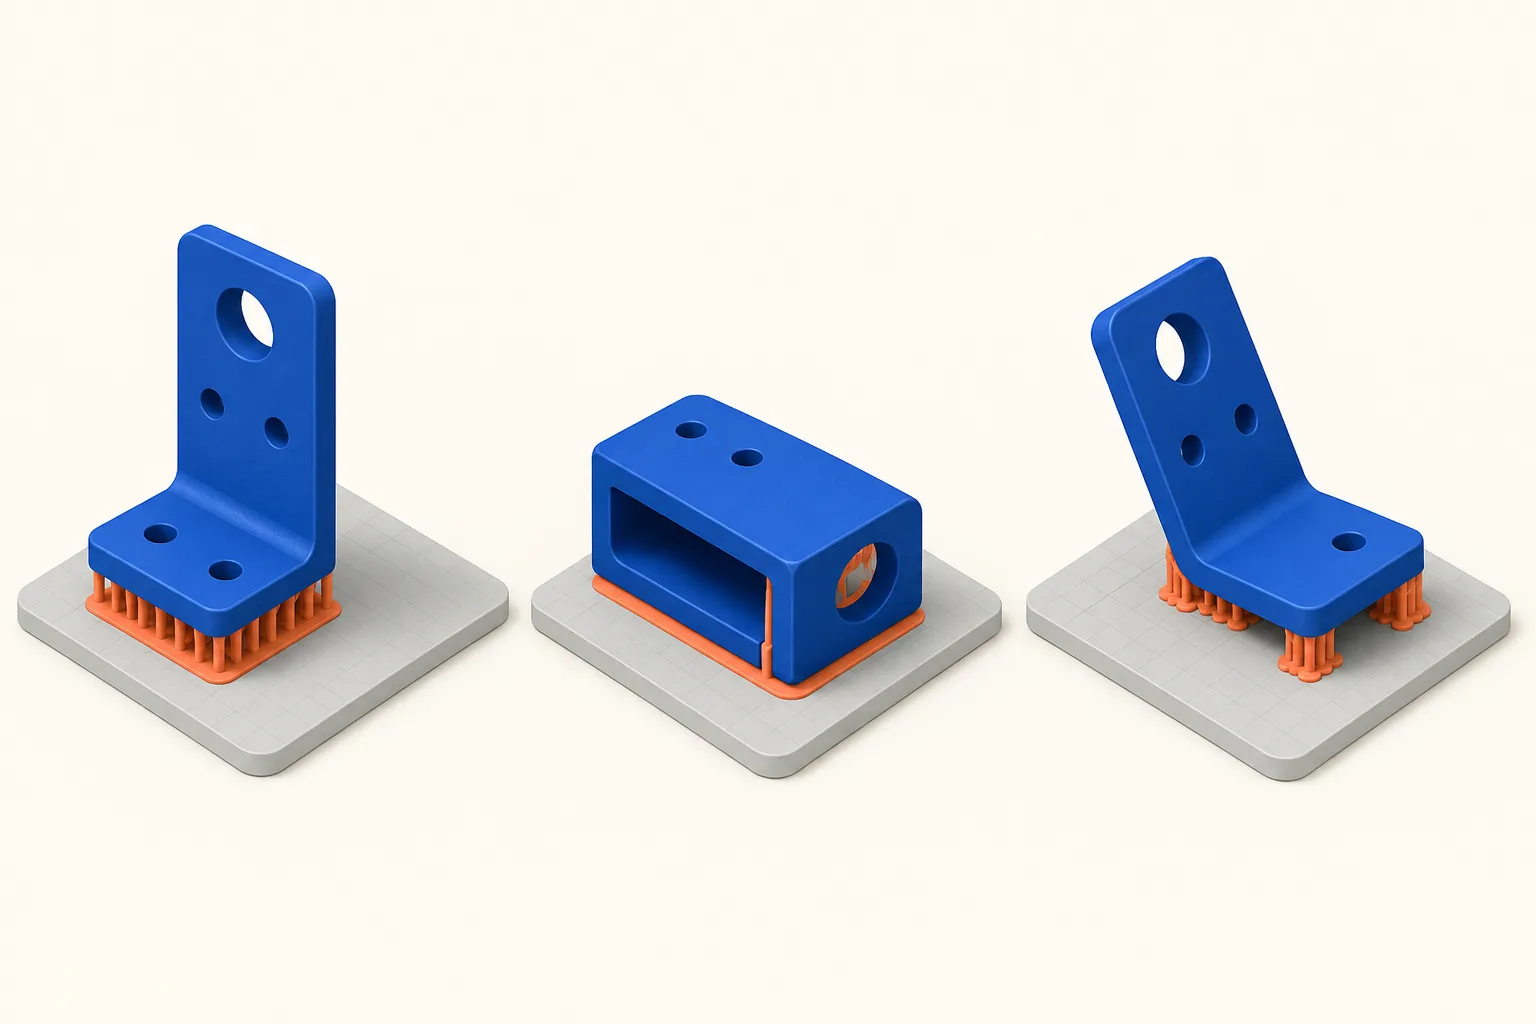
擺放時可以照這個順序看:
- 先保護最重要的那一面。 展示正面、滑軌、卡扣接觸面和需要密合的平面,盡量不要讓支撐直接碰。
- 再看底面是否站得穩。 接觸面太小,支撐自己也可能在列印途中倒下;必要時要處理 Brim,而不是只增加上方支撐。
- 檢查孔洞與封閉空間。 支撐長進狹窄孔道,印完手和工具進不去,再漂亮的上表面也沒用。
- 最後看層線與受力。 功能件不能只依支撐量選方向。需要承重時,模型方向、壁厚和結構要一起評估。
公差與象腳會不會影響組裝,可以接著看3D 列印公差與配合間隙教學;這一篇先把焦點放在支撐。
懸垂和橋接不一樣,不是看到半空中就全撐
懸垂(overhang) 是新的一層向外伸出,下方只有一部分被前一層承托。角度越平、每層伸出去越多,通常越難維持形狀。
橋接(bridge) 則像跨河的橋,線材從一端拉到另一端,兩邊都有落腳點。短而受控的橋接,有時可以直接印,不一定要在下面塞滿支撐;跨度變長、冷卻和材料條件不合時,底部就容易下垂。
OrcaSlicer 支撐文件提供不支撐橋接的選項。開啟後仍要確認橋接路徑,重要區域可先截取局部試印。
45 度規則可以參考,但別把它當物理定律
常見說法是「超過 45 度就要支撐」,問題是不同切片器可能從水平面或垂直方向表示角度,介面上的數字越大究竟代表更多還是更少支撐,不一定相同。
材料、層高、線寬、冷卻、速度和模型曲率也都會改變可列印程度。第一次使用新機器,與其先背一個角度,不如保留原廠預設,印一片小型懸垂測試,再回到正式模型看底面能不能接受。
一般支撐和樹狀支撐,怎麼選?
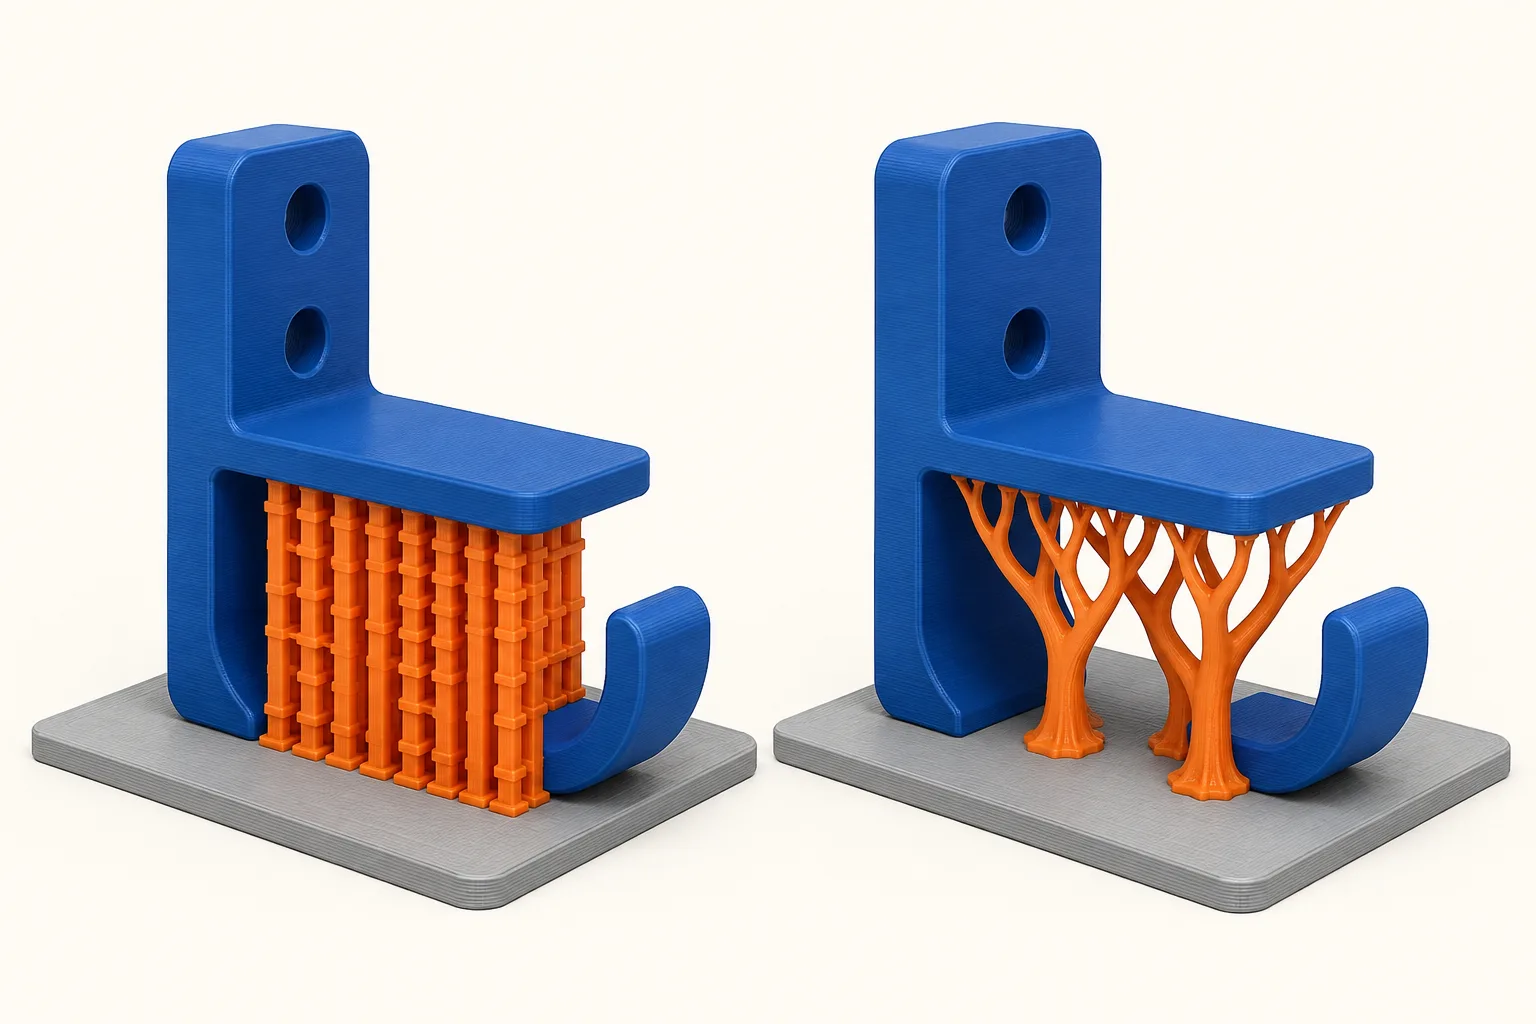
先依形狀選一般或樹狀/有機支撐,再比較各軟體提供的細部樣式。
| 支撐類型 | 比較適合先嘗試的形狀 | 常見代價 |
|---|---|---|
| 一般/網格支撐 | 寬大、平整、需要連續承托的底面 | 接觸範圍較大,可能耗料,也可能留下整片痕跡 |
| Snug/貼合式支撐 | 希望一般支撐輪廓更貼近模型,不填滿太多外圍 | 細窄塔若太孤立,仍要注意穩定性 |
| 樹狀/有機支撐 | 公仔、弧面、不規則突出部位,希望減少模型接觸點 | 分枝太細或底座不足可能晃動;大片平面不一定撐得均勻 |
| 混合式樹狀支撐 | 同時有曲面與較大平面懸垂 | 結果較複雜,仍要逐層看預覽,不能只看總耗料 |
Prusa 的 Organic Supports 說明指出,有機支撐透過分枝減少材料和接觸痕跡,但枝條直徑、角度、密度仍會影響穩定與拆除。OrcaSlicer 的 Tree Support 文件也把分枝距離、尖端直徑與分枝密度分開設定。
比較時看關鍵位置有沒有撐到、底座是否穩定,以及完成後能否取出,別只看總耗料。
只從平台產生,還是允許支撐長在模型上?
「On build plate only/僅從平台產生」限制支撐的起點,但不保證能接到所有懸空區域。杯內卡榫或多層階梯若被模型擋住,可能需要允許支撐從模型表面開始。
切換後逐層確認承托範圍,以及支撐是否碰到重要表面。
反過來,如果支撐會長在精細表面、薄壁或小字上,可以考慮:
- 再換一個模型方向。
- 使用支撐繪製/阻擋工具,只保留真正需要的位置。
- 把模型拆件列印,完成後再組裝。
- 在自己設計的模型中加入倒角、圓角或可拆式犧牲結構。
支撐拆不掉,先看 Top Z distance
支撐如果跟模型使用同一種材料,兩者之間通常需要留一點垂直距離,避免直接熔成一體。這個欄位在不同切片器裡可能叫 Top Z distance、Top contact Z distance 或類似名稱。
它控制的是支撐頂面到模型懸空底面的垂直間距:
- 太小: 底面承托比較完整,但支撐可能黏死,拆除時連模型表面一起扯下來。
- 適當: 支撐接得住新的一層,冷卻後也能分離。
- 太大: 比較好拆,懸空線卻可能垂落,底面出現鬆散線條。
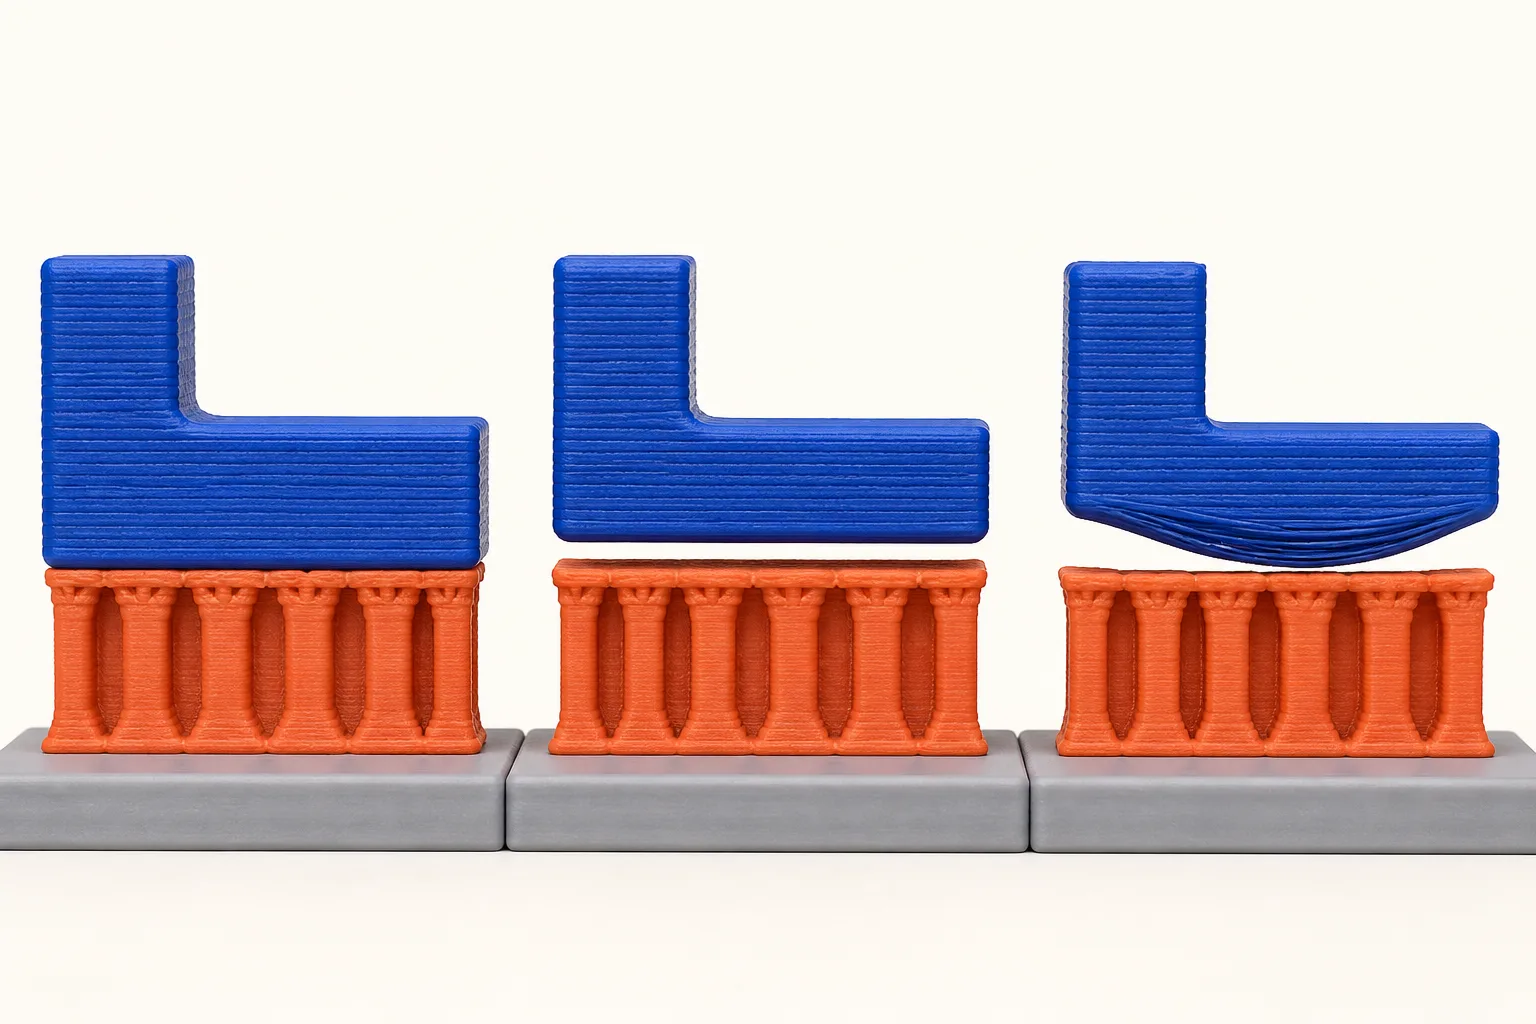
如果使用 0.20 mm 層高、模型與支撐是同一種線材,可以先從機型與材料的正常預設開始;需要建立自己的比較時,再以「約一層高度」作為容易理解的測試起點,而不是直接抄別人的小數點。
Bambu Lab 的 H2C 操作手冊在支撐章節中,也用約 0.2 mm 說明同材料支撐的建議概念,並清楚列出:增加 Top Z distance 會比較好拆,但支撐面品質會下降。這是取捨,不是越大越好。
有些切片器會依目前層高離散化 Z 距離;畫面填入的數值,不一定能形成任意厚度的空氣層。改完要重新切片,再從逐層預覽確認實際路徑。
XY 距離和介面層,也會影響痕跡
只調 Z 距離還不夠。支撐從側邊包住模型、孔洞被卡住,通常還要看 Support/object XY distance,也就是支撐與模型側壁的水平間距。
- XY 距離太小,側壁容易被支撐磨傷,也可能卡在凹槽裡。
- XY 距離太大,斜面邊緣或細小突出部位可能失去承托。
- 狹窄孔洞要考慮工具能不能伸進去,不只是切片預覽看起來有空隙。
支撐介面層(support interface) 則是支撐最靠近模型的幾層,通常比下方支撐主體更密。介面夠連續,懸空底面比較有機會排得整齊;太密、間距又太小,拆除就可能變困難。
OrcaSlicer 文件分列介面層數、介面間距、Z 與 XY 距離,調整時要選對接觸方向。
用不同材料當介面,Z 距離可以設成 0 嗎?
如果設備支援多材料,可以只在支撐介面使用專用支撐線材,或使用經設備與材料文件確認的異材質組合。因為介面材料不與模型正常黏合,有些官方設定會把 Top Z distance 設為 0,讓底面得到較完整承托。
前面提到的 Bambu Lab 手冊,就針對其專用支撐介面材料說明了這項差異。但這不代表任何兩卷不同材料都能放心貼到零距離。
使用前要一起確認:
- 兩種材料的列印溫度和設備是否相容。
- 切換材料後有沒有充分沖刷,避免異材質殘留影響模型層間結合。
- 是否只把較貴或換色較慢的材料用在介面,而不是整座支撐。
- AMS/多材料系統是否允許那種線材通過供料路徑。
- 增加的換料時間與廢料,是否值得換取底面效果。
如果只是第一次學支撐,先用同材料和原廠預設比較,變因會少很多。
3D 列印支撐問題排查表
| 症狀 | 優先檢查 | 先不要做 |
|---|---|---|
| 支撐像焊死,拆除時模型缺角 | Top Z distance、XY distance、介面是否太密、材料設定是否正確 | 直接用更大的力氣扭,或把所有支撐密度歸零 |
| 支撐拆得掉,但懸空底面像麵條 | Z 間距是否太大、介面層是否不足、橋接與冷卻是否合適 | 只把整座支撐加到很密 |
| 樹狀支撐印到一半倒掉 | 分枝是否太細、底座與 Brim、支撐速度、噴嘴碰撞 | 直接改回一般支撐卻不看倒在哪裡 |
| 一大片支撐很浪費 | 模型方向、只從平台產生、支撐繪製/阻擋、忽略小懸垂 | 只縮小比例或降低密度,讓關鍵位置一起失去承托 |
| 孔洞裡的支撐拿不出來 | XY 距離、支撐來源、孔洞方向、是否應拆件列印 | 硬塞尖銳工具直到零件或手受傷 |
| 噴嘴反覆刮到支撐 | 支撐是否晃動或翹起、列印速度、設備狀態與預覽路徑 | 只開 Z-hop 掩蓋所有碰撞原因 |
Prusa 的支撐失敗排查也建議從支撐塔穩定性、圖案、速度與 Brim 等方向處理,而不是只有增加密度。若模型已鬆脫、支撐被撞倒或出現持續異音,先停止列印,避免噴頭把失敗品拖著跑。
支撐怎麼拆,才不會把成品一起拆掉?
先等平台和成品冷卻,再依材料、板材與機型說明取件。戴上護目鏡,把零件和鉗子的施力方向朝離臉部、手指與桌面易碎物的位置。
拆除可以從外圍較粗、能辨認的支撐主體開始,讓結構逐步失去連結,再處理小接點。不要一開始就把尖嘴鉗伸進最薄的卡扣旁邊猛轉,也不要在看不見的封閉空間裡硬挖。
如果每次都需要拿斜口鉗剪很久,這已經不是單純後處理問題。回到切片檔,看看支撐是否包得太近、接觸面是否能移到不重要的位置,或模型本來就該拆件設計。拆完留下的小凸點和毛邊,可參考PLA 打磨、補土與上色教學。
用一個小模型,建立自己的支撐基準
找包含平面懸垂、弧面與短橋接的小試片,或截出正式作品的困難部位,依序比較:
| 測試輪次 | 這輪做什麼 | 要留下什麼紀錄 |
|---|---|---|
| A:方向比較 | 同一模型在切片器旋轉三種方向,暫時不列印 | 支撐耗料、時間、接觸面、孔洞是否被堵住 |
| B:預設基準 | 選定方向,用正確機型與材料預設列印 | 是否成功、哪裡難拆、底面外觀、整理時間 |
| C:單一修正 | 只改一項,例如 Top Z distance 或支撐類型 | 改前改後的設定檔、同角度照片和實際改善位置 |
每一輪都重新切片、看逐層預覽,並另存專案。若同時換了材料、支撐類型、角度和間距,即使成品變好,也不知道下一次該保留哪個改動。
第一次切片還不熟,可以回看層高、模型方向與第一層設定指南。
3D 列印支撐常見問題
為什麼支撐預覽沒有碰到模型?
同材料支撐本來就可能保留垂直間距。先確認那是設定形成的 Z gap,還是支撐真的漏掉關鍵區域;把預覽逐層拉近看,不要只看完整模型的遠景。
可以把 PETG 當 PLA 的支撐介面嗎?
有些使用者會利用兩種材料不易黏合的特性,但是否適用要看設備、溫度、供料系統與可靠的材料設定。異材質殘留若進入模型本體,也可能影響層間結合。第一次嘗試不要直接拿長時間功能件下注,先用小樣確認。
本文以官方文件為依據,由 Agate3D 使用 AI 協助整理與撰寫;操作練習為教學建議,不代表本站完成所有機型或材料實測。封面與內文插圖皆為 AI 生成教學示意,不是品牌實機、實驗照片或按比例工程圖;精確數值及操作條件請以正文與官方文件為準。
閱讀內容與來源說明 →