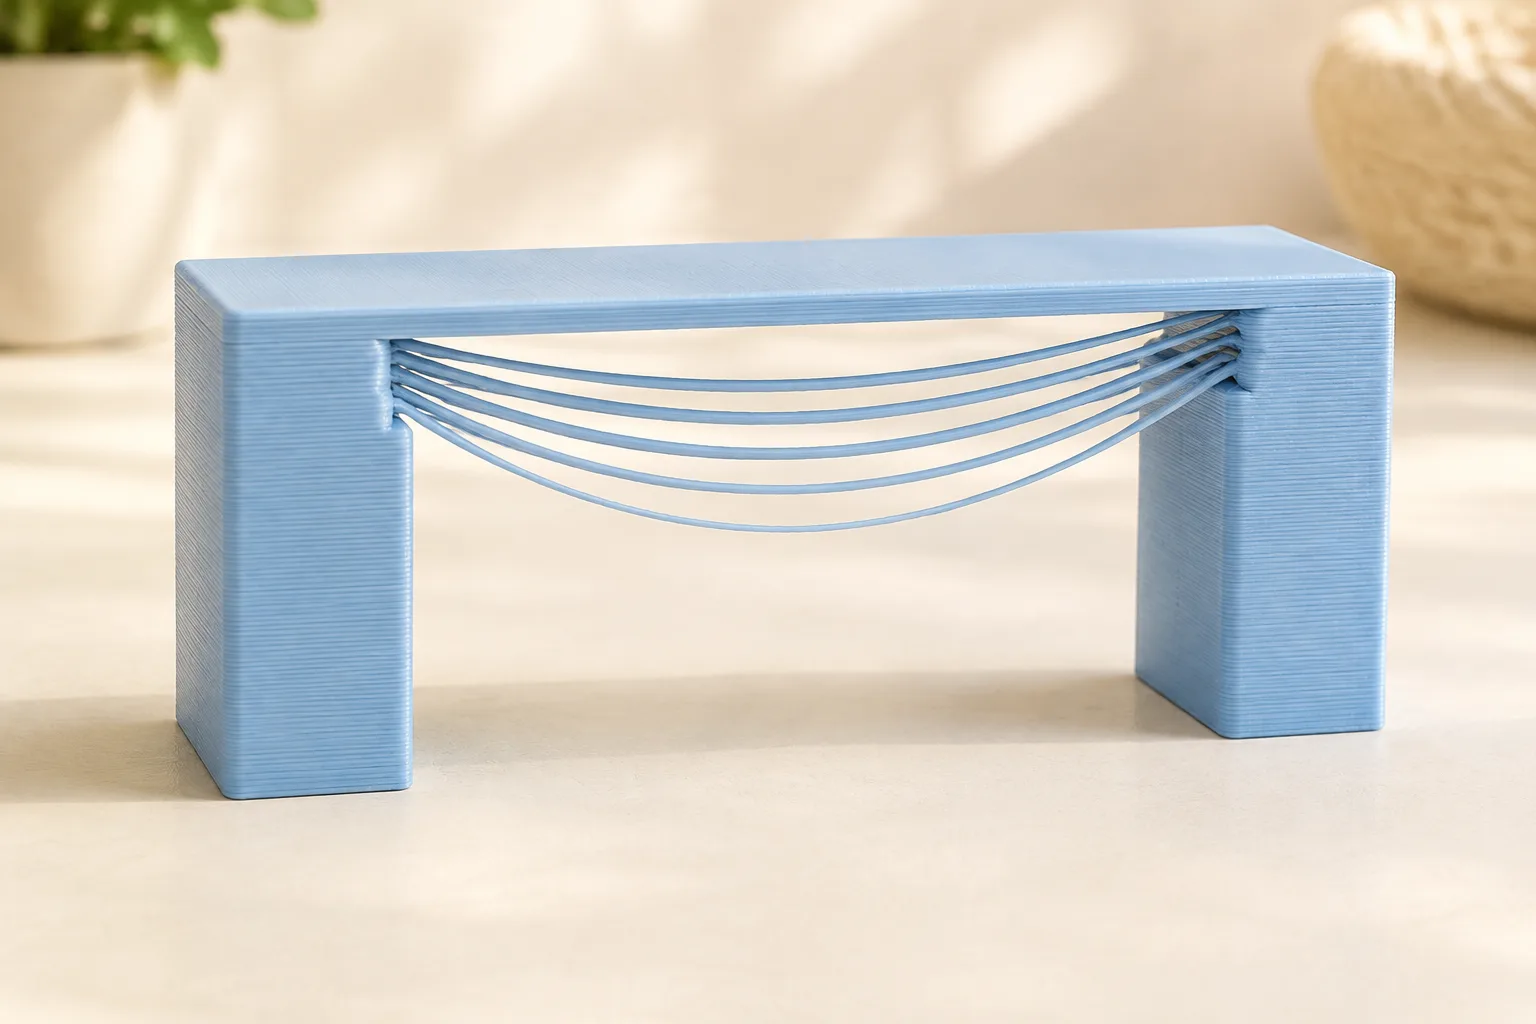
橋接底部下垂,先看切片裡那條線有沒有跨在兩個穩固落點之間,再查冷卻、速度與流量。 只把整台機器調慢,未必改到出問題的線段。
例如收納架上方留了一個穿線口:兩側牆先印好,頂部第一層要跨過中間的空隙,這段就是橋接(bridging)。本文談 FDM/FFF 線材列印,不包含樹脂列印。
先找出下垂的是哪一層
在切片預覽裡,拉到開口即將封頂的高度,再前後移一層。你要找的是第一次離開下方實體、跨過空氣的擠出線,不是最後那層漂亮頂面。Prusa 的橋接說明
| 看到的狀況 | 先查什麼 |
|---|---|
| 線從一端連到另一端,中間垂下來 | 跨距、橋接冷卻及速度/流量 |
| 一端根本沒接住,線被拖走 | 預覽的起終點、當地出料與兩側牆是否完整 |
| 兩個物件間只有細毛絲,模型不需要那條線 | 這是旅行移動留下的拉絲,另查回抽與材料 |
| 底部尚可,上方封頂卻有洞 | 往下看填充與內部橋接,不只盯著最上層 |
第三種情況看拉絲排查;若連普通直牆也缺線,先處理出料不足。不要把這些問題全塞進橋接參數裡修。
同一個開口,走短邊還是長邊差很多
想像穿線口是長方形。線條橫跨長邊,和跨過較短的寬度,懸空距離並不一樣。有可靠落點的短路徑,值得先比較;但不要只看線變短,忘了確認兩端是不是印在既有實體上。
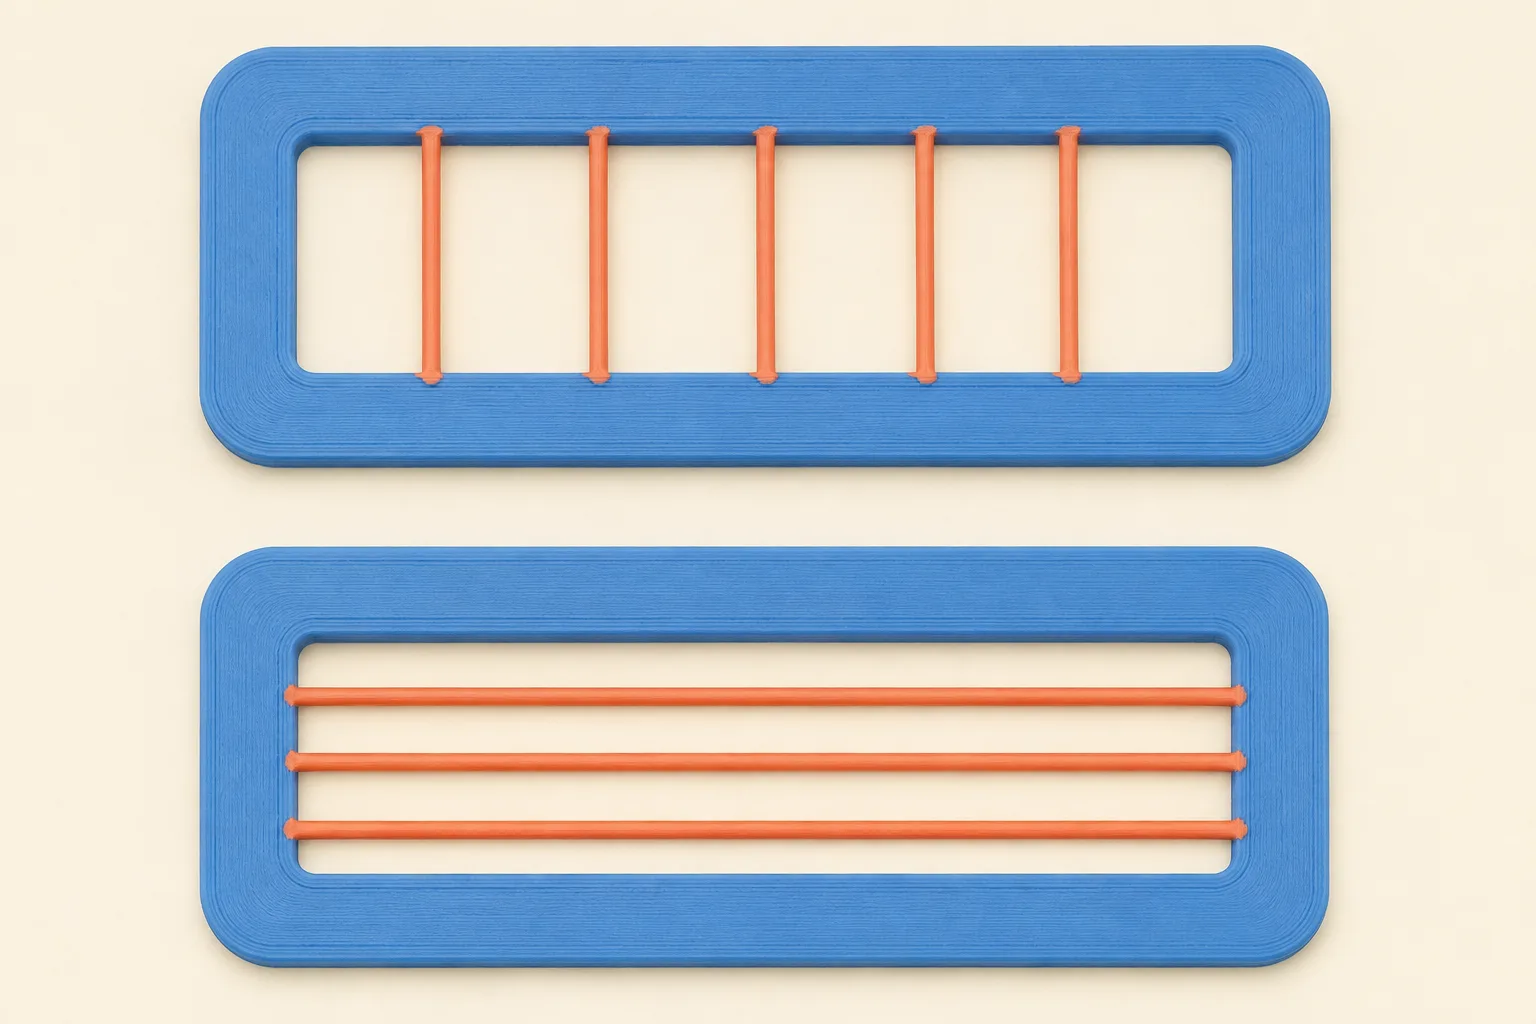
OrcaSlicer 的 Bridge infill direction 可自動判斷,也能指定角度;文件裡的 0 代表自動,不是強制沿零度走線。部分版本還有相對模型或相對自動方向的選項。橋接方向設定
所以改完角度要重新切片,放大確認那一層。把整件模型轉 90 度,不保證橋接線相對開口也跟著改變;如果切片器重新算出相同路徑,跨距其實沒變。
風扇要改到橋接那一段
找材料設定裡的橋接冷卻,而不只看一般風扇百分比。OrcaSlicer 把外部橋接、內部橋接及輔助風扇分開;排氣風扇又是另一項,不能把名稱有「風扇」的都當成吹剛擠出的線。材料冷卻設定
冷卻不足時,跨空的線來不及定型;但有些材料吹太強會翹曲或層裂。Prusa 冷卻說明也保留這項取捨。從所用材料的預設開始測,不把 PLA 的風量直接複製到 ABS、ASA。
比較前固定試片在平台上的位置與方向。否則你同時換了風量、風道相對位置和橋接方向,就很難知道是哪一項讓結果不同。若要清理或查看風道,先停機、冷卻並依機型說明操作,不在運轉中伸手到列印頭旁。
橋接速度與流量,分兩輪改
速度:先確認預覽真的變了
Prusa 建議以較低橋接速度作為改善方向,但這不是越慢越好的保證。先用預設作基準,另存一份稍慢的橋接設定來比較;不要同時改全局速度、溫度和風扇。
在 OrcaSlicer,內外橋接速度分開,部分懸垂外牆還可能依懸垂速度處理。速度設定的作用範圍值得先核對。切到速度預覽,確認開口上方那段真的改了;若沒有,先找出它被分類成什麼線型。
如果比較後更差,就回基準,不必為了符合「橋接要慢」一路往下調。這輪的目的是找到你這捲材料、這個跨度比較穩的條件。
流量:別把整件作品都減料
外露橋接下垂時,較低的橋接流量可以列入測試;內部橋接卻還要撐住後續封頂,兩者不一定適合同樣調法。OrcaSlicer 的「厚橋」又是另一選項:採較厚的橋接擠出來換取穩定性,也可能讓表面更粗。橋接流量與厚橋說明
先只動橋接流量,保留已校好的線材流量。若線變得不連續、端點接不住,就停止往下減,回頭看基準試片;不要為了少一點垂絲,換來整片缺線。
厚橋、流量、密度也別一次全開改。軟體翻譯與選項會隨版本不同,OrcaSlicer 2.4.0 beta 的更新紀錄就有多項橋接改動。看教學時連版本一起記,比照抄截圖中的數字有用。
用一個實際開口做測試
先挑作品裡最在意的開口,保留原本跨度、兩側牆和上方厚度。可以截取局部省時間,但別等比縮小;跨距縮短後印得好,不代表原尺寸也會過。
建議保留一份完全不改的 A 基準,再依剛才查出的線索選一項做 B。下一輪先保留較好的條件,再比較另一項。表格填你自己看到的結果,不用替外觀硬打分數。
| 試片 | 這次唯一改動 | 兩端有接住嗎 | 中央下垂/淨空 | 上方封頂與側牆 |
|---|---|---|---|---|
| A | 原材料與製程預設 | 待記錄 | 待記錄 | 待記錄 |
| B | 一項橋接設定 | 待記錄 | 待記錄 | 待記錄 |
| C | 保留較佳條件後,再改一項 | 待記錄 | 待記錄 | 待記錄 |
拍照用同方向、同光線,另存 3MF、切片器版本、材料名稱與設定值。小試片通過後,還要回正式零件確認:完整模型的走線、散熱時間和周圍結構可能不同。
收納架底下看不到的少量垂絲,跟滑槽裡卡住抽屜,驗收標準不一樣。先決定可接受的外觀,以及線材、螺絲或活動件需要的淨空,才知道調到哪裡可以停。
常見問題
加了支撐,橋接下面怎麼還是空的?
先看有沒有啟用 Don’t support bridges。這個選項會排除橋接區的支撐,開了總支撐開關也不代表底下必定產生。
若跨度難處理,可以考慮中途局部支撐,把一次跨越拆短;同時確認拆得出來。重要底面需要平整時,也可改列印方向,不必硬挑戰無支撐。接觸間距另見支撐設定。
填充上面的頂層破洞,也要照這篇改嗎?
先往下看:稀疏填充之間也有空隙,封頂第一層可能是內部橋接。但外露底面追求少下垂,內部還得讓後面幾層有支承,不宜直接套同一組減流量設定。先確認填充間距與頂層厚度,再判斷需不需要動內部橋接。
本文以官方文件為依據,由 Agate3D 使用 AI 協助整理與撰寫;操作練習為教學建議,不代表本站完成所有機型或材料實測。封面與內文插圖皆為 AI 生成教學示意,不是品牌實機、實驗照片或按比例工程圖;精確數值及操作條件請以正文與官方文件為準。
閱讀內容與來源說明 →